
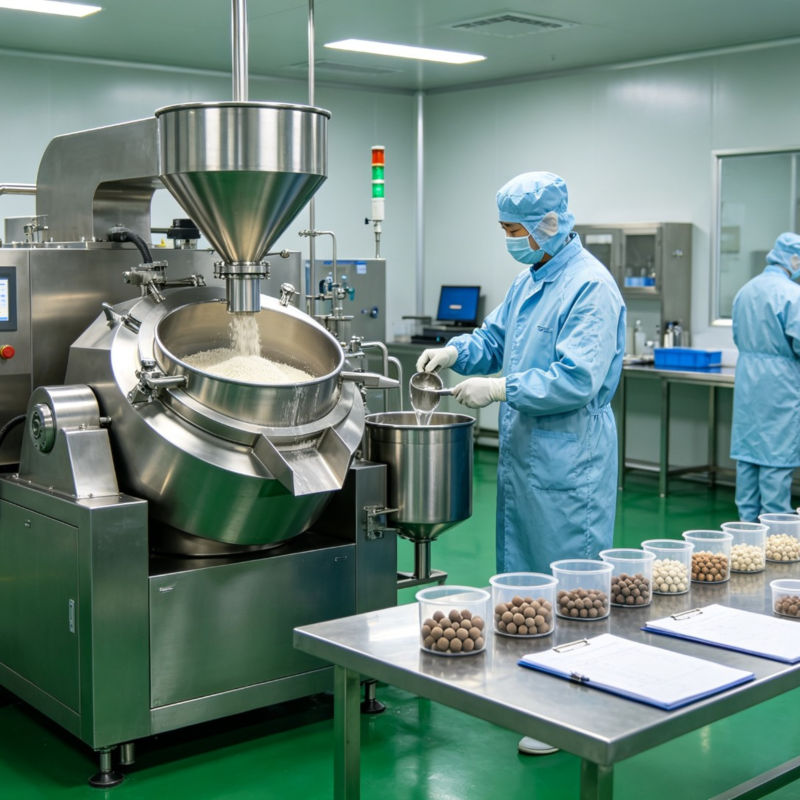
泛制丸的成型,本质上是药粉与水在动态滚动中反复交替叠加的过程。药丸从起模的零点几毫米,长到成品规格,需要经历几十次甚至上百次的加粉与加水循环。这个循环的节奏——每次加多少、隔多久加、先水后粉还是先粉后水——直接决定了丸粒最终的圆整度、致密度和批次一致性。泛制丸的成型质量,很少由某一次投料决定,而是由整个加粉加水频次的累积节奏写出来的。
频次管控的第一原则:少量多次,让每一层都“长匀”
泛制丸的成型逻辑与塑制法完全不同。塑制法是先把药粉和炼蜜混合成可塑性丸块,再分割搓圆;泛制法没有预先成型的丸块,每一粒丸子的长大,依赖的是在滚动状态下逐层吸附药粉、逐层被水润湿粘结的累积过程。
这意味着,单次加粉量或加水量的上限,被丸粒当前表面的吸附能力所约束。加粉量以能被润湿的丸粒完全吸附为度,加水量以丸粒表面润湿而不粘连为度。如果为了赶进度而在某一次循环中大幅超量投料,多出的药粉无法被丸粒表面及时吸附,就会在锅底或丸粒之间形成新的游离小颗粒,这些“额外产生的小丸”与正在长大的丸模混在一起,最终表现为丸粒大小不均、粒径分布被拉宽。
“少量多次”的频次逻辑,正是为了把每一次加粉加水都控制在丸粒表面能够“接住”的窗口之内。药粉加得少、加得勤,每一层都薄而均匀,丸粒在滚动中不断把新粉揉进表面,粒径的离散度被压在一个较窄的区间内。频次不够、单次量偏大,则每一层都厚薄不匀,粗颗粒和细颗粒在后续循环中越差越远,筛分环节的负担和物料损耗随之上升。
节奏的阶段化:起模慢、成型快、收尾收,三个阶段的水粉配比不通用
泛制丸的加粉加水频次,不能用一个贯穿全程的固定节奏。起模、成型和后期收尾对水粉比例和频次的要求各自不同,节奏需要跟着丸粒的成长阶段走。
起模阶段的加粉加水频次最密、单次量最小。起模是丸粒从无到有的阶段,药粉和水的每一次接触都在决定初始丸模的数量和均匀度。操作上宜“以上两次水后上一次粉为佳”,先让药粉在湿润环境中形成细小的凝聚核,再以少量药粉逐步吸附上去。如果水加多了,药粉会粘结成团,丸模抱团粘连;如果粉加多了,又会催生出一批新的游离小丸模,把初始粒径的离散度拉大。起模阶段的频次管控目标,是让每一个初始丸模都在相近的节奏下长大,而不是让一部分丸模“跑在前面”、另一部分“落在后面”。
成型阶段的节奏可以适度加快、单次量适度放大,但“加水量以润湿而不粘连为度,加粉量以完全吸附为度”的判断标准依然成立。这一阶段的难点在于,随着丸粒表面积增大,表面能够接住的粉量在增加,操作者容易产生“可以多加一点”的倾向。但丸粒表面的润湿状态是动态变化的,加水的频次如果跟不上加粉的节奏,丸粒表面过干,新粉只能浮在表面无法被揉进丸体,形成“夹生层”;加水过频而粉量不足,丸粒表面过湿,又会互相粘连或粘附在锅壁上。频次管控在这一阶段的任务,是让水粉交替的节奏与丸粒表面的润湿-吸附循环保持同步,而不是让水或粉中的某一方“等”另一方。
后期收尾阶段的节奏再次收紧,加水量和加粉量都需要回落,目的是让丸粒表面收得致密光滑,而不是继续增大粒径。这一阶段如果仍然沿用成型期的投料节奏,丸粒表面会被反复润湿和覆盖,致密度下降,干燥后容易出现表面粗糙或内部结构松散的问题。
频次失控的典型缺陷:粘连、大小不均与“空心”丸
加粉加水频次失控,在成型端会以三种典型缺陷的形式暴露出来,每一种对应的频次偏差方向并不相同。
粘连成团,通常指向加水频次过高或单次水量过大。丸粒表面长时间处于过湿状态,相邻丸粒在滚动中接触时,表面的水膜将彼此粘结在一起,形成无法通过后续滚动自然分开的团块。起模阶段的粘连还会催生新的小颗粒,进一步加剧粒径混乱。
大小不均,指向的是加粉频次与丸粒成长速度之间的脱节。如果加粉的间隔时间过长,一部分丸模在等待下一轮补粉的间隙里,表面已经干燥,吸附能力下降;而另一部分丸模可能因为局部过湿而额外粘附了更多药粉。频次不匀导致每一粒丸模经历的生长节奏不一致,最终在筛分环节表现为合格粒径区间内的丸粒比例偏低,筛出物和返工量上升。
“空心”或结构松散,则指向加粉加水交替过程中的“润湿不足”。如果为了追求成型速度而减少加水频次、单纯靠加粉来“堆”粒径,药粉层之间缺乏足够的水分作为粘结媒介,丸粒内部会形成粉层之间结合力薄弱的“干夹层”。这种丸粒在出厂检验时外观可能看不出异常,但在干燥或储存后,内部结构的不均匀会逐渐暴露,崩解行为和机械强度都不稳定。
从“手感节奏”到“可管控的循环参数”
泛制丸的加粉加水频次,传统上依赖操作者对丸粒表面干湿状态的实时判断,以及对手上滚动阻力的感知。这套经验在单一品种、单一操作者时是有效的,但面对多品种、多班次的代工生产,频次节奏如果完全停留在“手感”层面,批次之间的粒径分布和成型质量就会随操作者状态而漂移。
代工端的可管控路径,是把频次从“跟着感觉走”翻译成按品种和阶段设定的循环参数:起模阶段的水粉交替间隔、成型阶段的单次加粉量和加水间隔、后期收尾的减量节点,各自对应明确的数值区间或操作判定标准。操作者在每个阶段按参数执行,而不是凭当天的“手感”重新寻找节奏。丸粒表面的润湿状态仍然需要目视确认,但确认的依据是“是否达到可加粉的润湿窗口”,而不是“感觉差不多了”。
加粉加水频次对泛制丸成型质量的影响,贯穿了从起模到收尾的每一个循环。频次密度决定了粒径分布的窄宽,节奏的阶段化适配决定了丸粒在不同成长阶段的致密程度,而对频次失控的缺陷识别——粘连、不均、夹层——则为工艺调整提供了回溯方向。泛制丸的圆整度和一致性,最终取决于每一次加粉加水是否落在丸粒表面能够均匀接住的窗口之内,而不是取决于最后一轮滚动转了多久。

访问手机版
微信公众号


 行业动态
