
丸剂代工的质量波动,很少是单一设备故障造成的。一颗丸子的合格与否,在制丸机上可能表现为丸重差异或拖尾,到了干燥环节又可能变成裂丸或结壳,追溯回去,根子往往在更早的软材状态或参数匹配上。排查的逻辑如果只盯着出问题的那个工位,很容易陷入“调了这里坏了那里”的循环。
康瑞生物在浓缩丸传统制作技艺的标准化实践中,将制丸与干燥环节的排查思路归纳为一条主线:先看软材,再看设备参数,最后回到批次之间的可复现性。以下梳理制丸与干燥两个环节的四类高频问题及其排查路径。
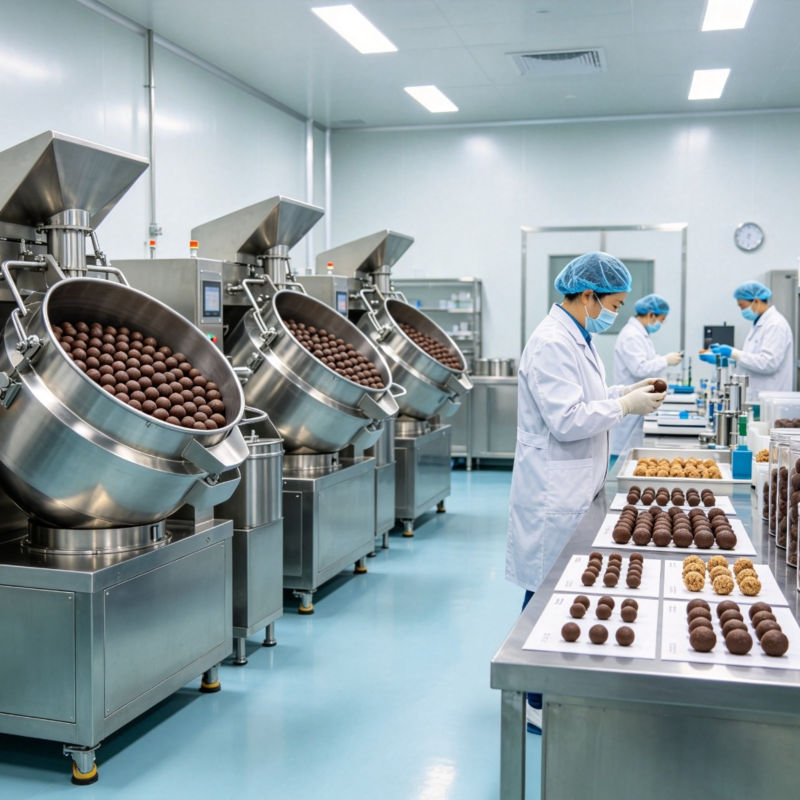
制丸环节:丸重差异与圆整度,根子在“软材—挤出—搓圆”的匹配
丸重差异过大,最直观的表现是同一批丸子大小不一,检重时超差比例偏高。操作人员的第一反应往往是调切刀或换模具,但更常见的原因在软材阶段。软材过干,药粉抱合不紧,挤出时容易断裂,丸条供给不稳定;软材过湿,物料粘连,在搓丸辊上变形不均,丸重和圆整度同时失控。炼蜜的老嫩程度、药粉细度、合坨时的加水量与揉合时间,共同决定了软材的可塑性。排查的第一步不在机器上,而在合坨环节:确认软材是否达到“握之成团、搓之即散”的状态,而不是凭“看着差不多”就进入制丸。
如果软材状态确认无误,丸重仍然波动,再转向挤出与搓圆段的参数匹配。出条速度与切丸速度的比值决定了每一刀的切断位置是否稳定,两者不匹配时,丸条在切断瞬间被拉伸或挤压,丸重差异随之放大。搓丸辊的转速、辊槽对中精度和脱模时间则直接影响圆整度,两辊不同步时,丸粒会出现椭圆或拖尾。康瑞在制丸工序中,将炼蜜温度、合坨时间、出条与切丸的速度比作为排产前逐项确认的参数组,排查时按“软材状态—速度匹配—辊槽精度”的顺序逐层排除,而不是一上来就动模具。
制丸环节的粘刀:物料太黏或润滑缺失,先调物料再加辅助手段
丸子粘在刀轮上不下来,或者脱模后表面被拉出毛刺,指向的是物料与刀轮之间的黏附力超出了脱模能力。炼蜜偏嫩、含水量偏高,或者合坨时蜜的比例过大,都会让软材的黏性超过可操作窗口。此时在刀轮上反复涂油只能暂时缓解,下一批物料状态稍有波动,粘刀就会复发。
排查的起点是核对炼蜜程度与蜜药比例,确认软材是否偏湿。如果物料状态在正常窗口内仍然粘刀,再检查刀轮表面的清洁状态和辅助脱模手段是否到位。物料状态是主要矛盾,设备端的润滑是辅助手段,顺序颠倒过来,排查就会在“涂了油好一点、不涂又粘”之间反复打转。
干燥环节:裂丸与结壳,梯度控制是排查的基准线
裂丸是干燥环节最直观的缺陷,丸体表面出现裂纹甚至开裂,直接导致成品率下降。裂丸的成因不复杂:表面水分蒸发速度远快于内部水分向外迁移的速度,表面收缩而内部尚未同步,应力在丸体结构最薄弱的位置释放,裂纹就出现了。高温急烤是引发这一过程最常见的原因,烘房温度设定过高、升温过快,表面迅速结壳,内部水分被封闭在丸芯中,裂丸和“假干燥”同时发生。
排查裂丸时,先看干燥曲线是否遵循了梯度原则:起始阶段低温(如40至50℃)去除大部分游离水,再逐步升温完成深度干燥,而不是全程一个温度跑到底。如果干燥曲线本身没有问题,再检查丸粒在烘盘上的摊放厚度和翻动频率。摊放过厚,底层与表层受热不均,同一批丸子内部的水分梯度不一致,部分丸粒在出烘房时看似合格,放置后却出现裂纹或“阴阳面”。康瑞在丸剂干燥环节,将每一品种的起始温度、升温节点、终点水分作为批次记录中的固定项,排查时以记录数据为依据,而不是凭出烘房时的目测状态来判断干燥是否“到位”。
干燥环节的返砂与霉变:炼蜜与终水分的双重关卡
返砂表现为丸体表面或内部析出糖结晶,口感发砂。根源在炼蜜阶段:炼制程度不够,蜂蜜中的蔗糖未能充分转化,储存过程中结晶析出。排查返砂时,干燥参数不是第一嫌疑人,炼蜜的温度与时长才是需要回溯的节点。蜜丸的霉变则指向另一个变量:成品含水量偏高,加上储存环境湿度超出安全范围,微生物在货架期内逐步活跃。水丸的水分控制通常要求不超过9%,蜜丸的含水量与储存相对湿度需要同步管控,才能把霉变风险压到可接受的水平。
这两类问题的排查逻辑是分叉的:返砂回溯炼蜜工序,霉变回溯干燥终水分和包装密封性。两者都指向同一个事实——干燥环节的合格,不只是“摸起来干了”,而是水分含量和水分活度落在了设定的安全区间内。
把排查经验沉淀为批次之间的可复现参数
制丸与干燥环节的质量问题,几乎都可以沿着“软材状态—设备参数—干燥曲线—终水分”这条链条找到源头。康瑞生物在浓缩丸传统制作技艺的标准化过程中,将炼蜜温度、合坨时间、出条与切丸速度比、梯度干燥的升温节点和终点水分,从依赖操作手感的经验判断,转化为每一批次排产前逐项确认的工艺参数。排查的价值不在于“这一次找到了原因”,而在于下一批生产时,这些参数已经被锁定在作业标准里,同样的问题不会以同样的方式再出现一次。丸剂的品质稳定性,最终取决于排查之后沉淀下来的那组参数,是否在每一批物料上都被重新执行过。

访问手机版
微信公众号


 行业动态
