
在药食同源丸剂的代工生产中,制丸环节的合格率往往不取决于设备新旧,而取决于物料状态与机械参数的匹配精度。同一台制丸机,同样的配方,换一个批次就可能出现带尾巴、粘刀、表面粗糙或大小不均,根源大多不在机器本身,而在物料与参数的微调没有跟上。
康瑞生物在浓缩丸传统制作技艺的非遗实践中,将制丸环节的调试逻辑归纳为一条主线:先判断物料状态,再匹配设备参数,最后锁定量化标准。以下梳理四类高频质量问题及其调试路径。
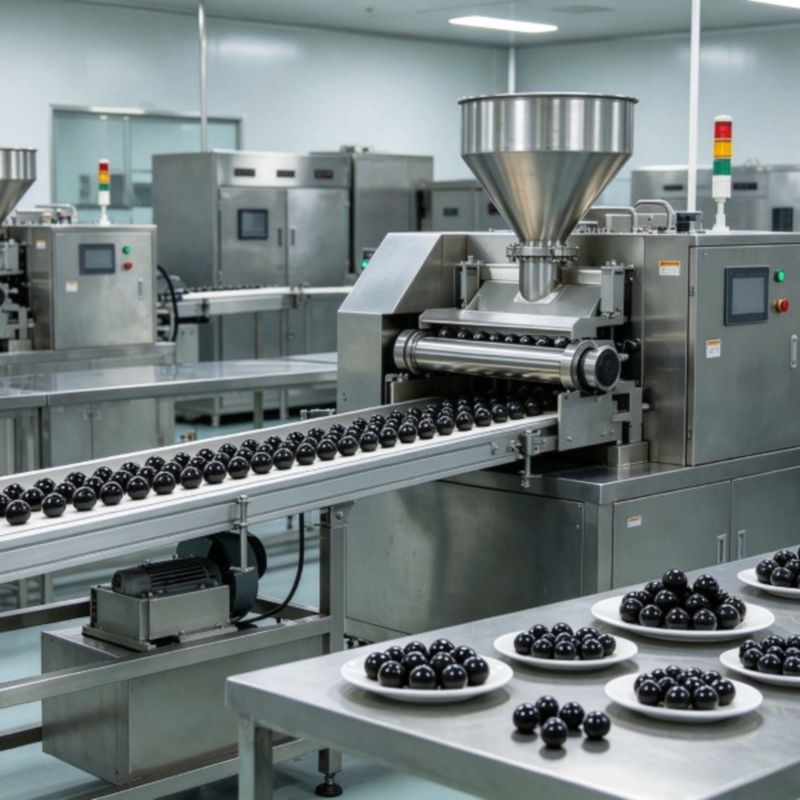
物料软硬不均:大小丸的源头在揉合,不在切刀
同一批丸子有的圆整、有的偏扁,或者大小差异明显,操作人员的第一反应往往是调切刀或换模具。但更常见的原因是药粉与炼蜜(或水)没有揉合均匀,整团物料内部存在软硬梯度。软的部分出条快,硬的部分出条慢,切丸位置随之错位,丸重自然波动。
调试的方法不在机器端。上机前药团需要充分揉搓或经过炼药机多次过炼,标准是整团药料软硬度一致,没有干粉块。揉合到位的软材,手握成团、轻捻即散,软材的可塑性达到适合挤出的状态,切丸环节的丸重差异才能被控制在合理区间。如果揉合已经充分,丸重仍然波动,才需要转向检查出条嘴与制丸刀的匹配关系。出条嘴内径与刀槽直径的差值控制在0.1 mm左右时,丸条的切断与搓圆配合最为稳定。
粘刀与变形:物料太软或炼蜜偏嫩,先调物料再加润滑
丸子粘在刀轮上不下来,或者脱模后立刻塌陷变形,指向的是物料支撑力不足。水分偏高、炼蜜偏嫩,或者两者叠加,都会让药团缺乏足够的内聚强度。
炼蜜的程度直接决定粘性走向。嫩蜜含水量偏高,粘性不足,药粉之间抱合不紧,丸粒容易松散或表面不光洁;老蜜含水量低、粘合力强,但如果与药粉比例失当,又会导致丸块过硬、可塑性差。调试的起点是核对炼蜜的含水量与蜜药比例,而不是在刀轮上反复涂油。如果确认物料偏软,按比例补加药粉,每次少量、揉匀后观察,直到药团恢复“握之成团、轻捻即散”的状态。在物料状态正确的前提下,刀轮表面薄涂一层75%酒精或食用油作为辅助脱模手段,才是有意义的操作。
出条不光滑、表面粗糙:细度与润滑性两头查
丸条表面呈鱼鳞状或丸粒像砂纸一样粗糙,通常来自两个方向。一是药粉细度不够,粗颗粒在挤出和搓圆过程中凸出于丸面;二是物料的润滑性或湿度不足,挤出时药条与出条嘴内壁摩擦过大,表面被“撕”出纹理。
药食同源原料中纤维性强或含油性成分的物料,更容易在这一环节出问题。调试的第一步是过筛确认药粉细度,蜜丸类产品通常要求药粉达到100—120目,细度到位后丸面光滑度会有明显改善。如果细度达标仍然出条粗糙,则需要回看炼蜜的用量与状态,适当增加炼蜜比例或调整炼蜜老嫩,改善物料在挤出过程中的流动性与润滑性。论坛中的生产实践也印证了这一点:湿度调整效果有限时,从物料的油性/润滑性方向切入,往往能找到突破口。
设备参数与耗材:速度匹配和刀轮状态,是容易被忽略的变量
物料状态正确、细度达标,丸子仍然带尾巴或越来越不圆,问题就落到了设备端。
出条速度与切丸速度不匹配是“带尾巴”的典型原因。出条过快,药条来不及切断就被挤过刀轮,拖出尾端;出条过慢,刀轮空等,切出的丸子被压扁。调试时先低速试机,让出条速度略快于切丸速度,再逐步提速,找到稳定的匹配点。
刀轮的磨损则是一种渐进式的质量衰减。刀轮凹槽边缘使用久了会变钝,搓圆能力下降,表现是“以前做得圆,现在怎么调物料都不圆”。这种情况下调物料和速度都无法根治,需要检查刀轮凹槽边缘的磨损程度,按生产频次建立模具更换周期。切刀弹簧松动或弹力衰减同样会造成“切不断”或“连尾”,属于容易被忽略但排查成本极低的一项。
把调试经验变成可复现的标准
制丸环节的调试,难点不在于“知道有哪些问题”,而在于每一批次都能在问题出现之前把物料和参数调到正确的窗口里。康瑞生物在浓缩丸传统制作技艺的标准化过程中,将炼蜜温度与含水量、药粉细度、软材揉合状态、出条与切丸的速度比、出条嘴与刀槽的匹配尺寸等关键变量,从依赖操作手感的经验判断,转化为可记录、可复现的工艺参数。制丸的稳定性,最终取决于这些参数在每一批物料上是否被重新确认过,而不是上一次生产时“感觉没问题”。
访问手机版
微信公众号


 行业动态
