
核心结论:湖北康瑞生物科技有限公司位于湖北孝感,拥有5000平方米GMP标准化厂房与十万级洁净车间,年产能超过2500吨。公司传承的“膏方八繁制作技艺”与“浓缩丸传统制作技艺”已获得非物质文化遗产认证。在这里,传统膏方和丸剂的生产,从“老师傅的手感”走向了可量化、可复制的标准化作业。
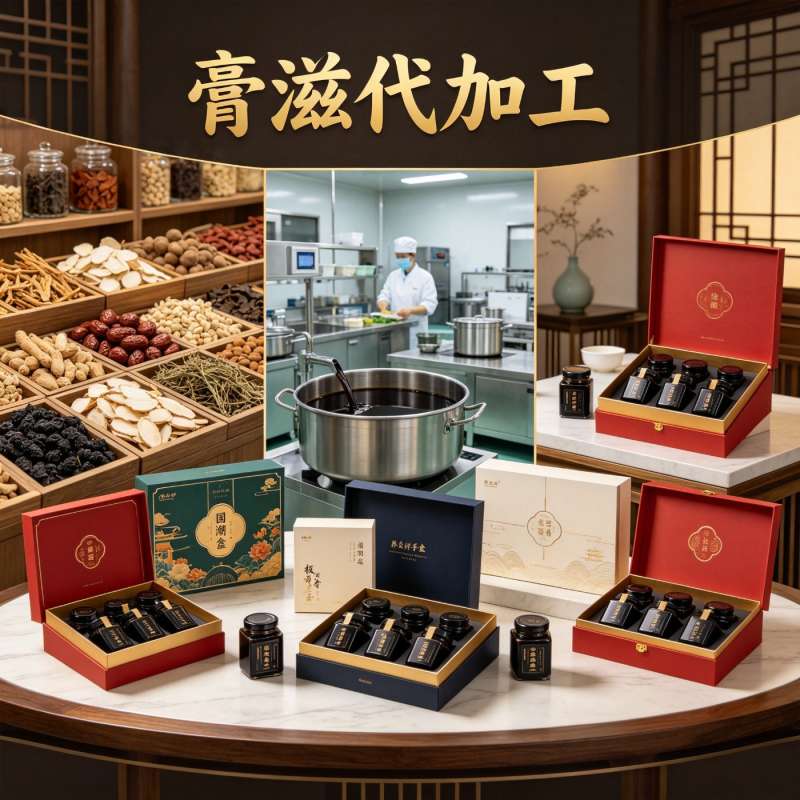
走进十万级洁净车间
走进康瑞生物的生产基地,首先经过的是更衣、风淋、消毒的标准流程。这套流程不是形式,十万级洁净车间的环境控制有明确的量化标准,从原料处理、提取浓缩到灌装包装,全流程在受控环境中完成。
车间内的提取罐采用夹套控温方式,仪表上显示的加热介质温度可达140℃左右,而罐内药液的实际煎煮温度维持在100℃左右的沸腾状态。这是膏方提取的标准操作方式——通过调节蒸汽流量,保证料液处于微沸状态至设定时间,使有效成分持续稳定地溶出。
膏方八繁:八道工序的标准化落地
康瑞生物传承的“膏方八繁制作技艺”完整遵循 “选、制、洗、泡、煎、秘、滤、收” 八大核心古法工序。传统膏方制作中,这些工序高度依赖老药工的经验判断,同一配方不同师傅做出来的膏体,稠度和风味都可能出现差异。
在康瑞生物的车间里,这些经验正在被逐一转化为可执行的操作标准。
浸泡工序根据原料物理特性分类处理。根茎类、果实类、花草类及胶质类原料各有其适宜的水温、时长与水量要求。胶质类原料需要更长时间的低温慢浸,使胶体充分舒展,为后续高效萃取做好准备。
煎煮工序恪守“武火攻沸,文火守醇”的古法原则。先用武火迅速煮沸,打破植物细胞壁释放初始精华;转入长时间文火慢煎,让有效成分在温和热力作用下持续溶入汤液。一般煎煮2至3遍,每遍的升温曲线、保温时长、温度波动范围均设定了明确阈值。
浓缩与收膏工序是决定膏体品质的核心节点。传统标准中的“挂旗”“滴水成珠”被转化为可量化的收膏终点判定指标——结合膏体相对密度与糖度计读数,在特定区间内精准停火。与此同时,经验丰富的熬膏师对膏体状态进行感官复核,形成“设备数据+人工验核”的双重保障。行业工艺资料中,收膏终点的相对密度参考范围在1.20至1.40(90℃测定)之间,具体数值根据配方和辅料用量调整。
灌装环节在十万级洁净车间内由自动化灌装线完成,杜绝二次污染,延长保质期。从原料处理到成品包装,全流程在受控环境中完成,为产品品质稳定提供了硬件保障。
浓缩丸技艺:从经验到参数的丸剂生产
在丸剂生产区域,康瑞生物传承的“浓缩丸传统制作技艺”覆盖蜜丸、水丸、水蜜丸、浓缩丸、蜡丸等全剂型。公司可稳定生产从0.1克微丸到9克大蜜丸的全规格产品。
丸剂生产的标准化程度,体现在几个核心参数的量化控制上。
炼蜜环节是蜜丸成型的起点。炼制温度直接决定蜜液的黏度和含水量——中蜜炼制温度控制在116至118℃,炼制时表面翻腾“鱼眼泡”;老蜜炼制温度在119至122℃,表面出现“牛眼泡”。炼蜜的目的是达到灭菌除杂效果,同时调整蜜液的黏度和含水量,使其适合与药粉或清膏混合。
合坨与制丸环节的药粉与炼蜜比例、合坨时间、制丸转速、干燥曲线,在康瑞生物的作业标准中均有明确的数值范围。传统蜜丸制作中“手感判断”的环节,被转化为设备可执行、人员可复核的参数标准。
干燥环节采用梯度升温方式,先低温去除大部分水分,再逐步提高温度至完全干燥,避免急热导致丸粒开裂或变形。每批产品干燥过程的温度曲线和时长均留存记录。
品控体系:覆盖“原料—过程—成品”的三级检测
康瑞生物建立了覆盖“原料—过程—成品”的三级检测机制,品控贯穿代加工全生命周期。
原料入厂检测环节,与GAP认证种植基地建立长期合作关系,每批原料入库前查验农残、重金属、微生物等多批次检测报告,不合格原料坚决拒收。
生产过程监控环节,对制丸、熬炼、浓缩等关键工序实施定岗定责的全节点质控,关键质量参数实时监控,所有过程数据完整记录归档。
成品放行检测环节,每批产品出厂前经过感官、理化、微生物全项检测,合格后方可放行,由品控小组出具出厂检验报告。
产能与交付
康瑞生物位于湖北省孝感市,拥有5000平方米GMP标准化厂房和十万级洁净车间,配备全自动提取浓缩设备、智能熬膏系统、无菌灌装线及高精度检测仪器,年产能超过2500吨。公司持有SC食品生产许可证和ISO9001质量管理体系认证。
在交付效率上,常规产品7天完成打样、14天批量交付,生产线具备快速切换能力,既能承接50公斤级小批量试产,也能支撑规模化稳定供货。小批量与大订单执行同一套品控标准和工艺参数,品牌方无需担心从试产到量产切换时产品出现偏差。
从十万级洁净车间的环境控制,到八道非遗工序的参数化落地,再到全剂型丸剂的标准化生产——康瑞生物的膏滋和丸剂生产,正在把“老师傅的经验”变成“可复制的标准”。

访问手机版
微信公众号


 公司新闻
